 段取りノート
旋盤のテーパー加工|3つの削り方と、当たりの見方
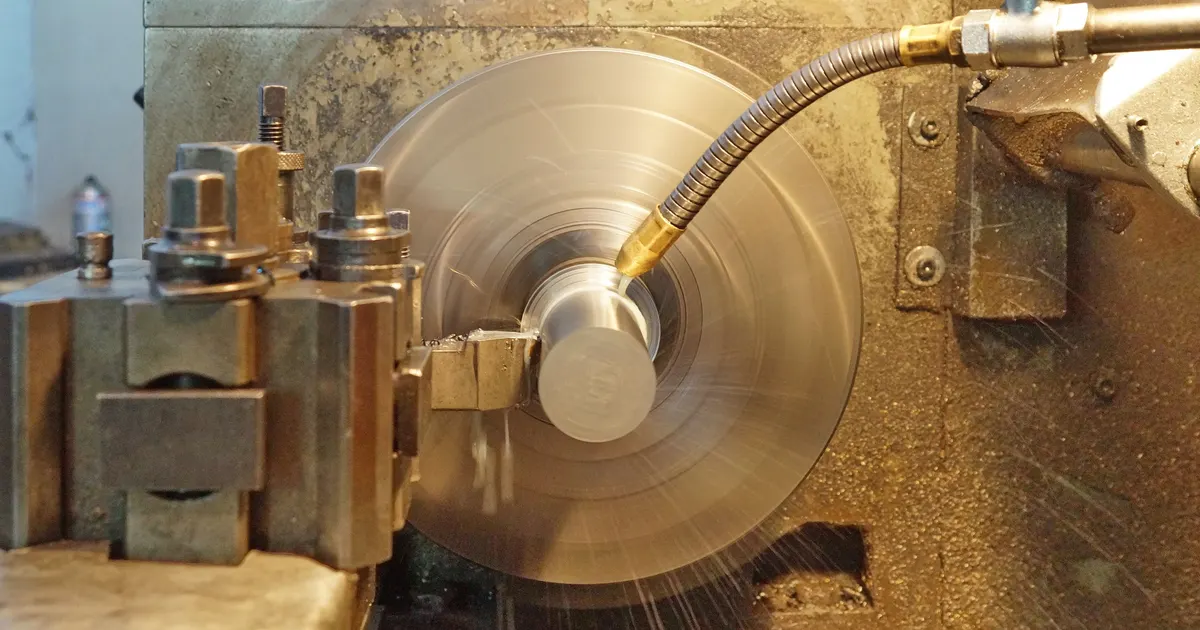
テーパーの寸法計算はできても、その角度をどう機械に入れるかでつまずくことがあります。そして削った後、合っているかどうやって確かめるかも、寸法測定だけでは済まないことがあります。
この記事では、旋盤でテーパーを削る3つの方法と、削った後の確かめ方をまとめます。
計算そのものはテーパー計算ツールでできます。小径・大径・長さ・角度のうち3つを入れれば、残りが出ます。
いちばん多い間違いは「角度を半分にし忘れる」
先に結論から書きます。
図面に書かれている角度と、刃物台に振る角度は違います。
図面が「両角 60°」 → 刃物台は 30° に振るテーパーの角度指示には2通りあります。
| 両角 2α | 中心線をまたいで測った角度。図面によくある指示 |
| 片角 α | 母線と軸のなす角。両角の半分 |
刃物台はワークの片側だけを削るので、使うのは片角です。ここを取り違えると、長さが2倍以上ずれます。
図面で角度が中心線をまたいで引かれていれば両角、片側だけに引かれていれば片角であることが多いですが、迷ったら実寸から逆算して確かめるのが確実です。
削り方は3つ
1. 複式刃物台を傾ける
旋盤でテーパーを削るとき、よく使われる方法です。刃物台を旋回させて角度をつけ、刃物台送りで削っていきます。
| 長所 | 段取りが早い。角度を振るだけ |
| 短所 | 刃物台送りは手送り。長いテーパーや面粗さを求められる場合には向かない |
振る角度は片角です。図面が両角60°なら30°に振ります。
2. 心押し台をオフセットする
ワーク側を傾ける方法です。両センターで支持したまま、心押し台を横にずらします。
| 長所 | 自動送りで削れるので、面が安定する |
| 短所 | 段取りの手間が増える。緩いテーパーにしか使えない |
ずらす量は次の式で出ます。
偏位量 S = (D − d) ÷ 2 × ( 全長 ÷ テーパー部の長さ )テーパーが全長にわたっている場合は S = (D − d) ÷ 2 になります。
角度が大きくなるとセンター穴が片当たりします。 センターもワークも傷めるので、この方法は緩いテーパー向けです。
3. NC旋盤で座標指令する
NCなら、座標をそのまま指令できます。
- G01の直線補間で X と Z を同時に動かせば、それがテーパーです
- 外径切削サイクル(G90)なら、R でテーパー量(半径差)を指定できます。符号の向きは機械によって扱いが違うので、取扱説明書で確認してください
- G71などの複合固定サイクルでは、仕上げ形状の中にテーパーを書いておけば、それに沿って荒取りしてくれます。形状さえ正しく書けば、テーパーのために特別な指令は要りません
計算ツールで出した小径・大径・長さを、そのまま終点の座標に使えます。
削った後、どう確かめるか
確かめ方は、その部品に何が求められているかで変わります。
| 求められているもの | 確かめ方 |
|---|---|
| 形状としてのテーパー (角度と寸法が図面どおりであればよい) | 寸法測定で足りることが多い。径と長さを測って角度を逆算する |
| はめあいを要求されるテーパー (相手部品と密着させる) | 当たりを見る。寸法が合っていても密着するとは限らない |
形状としてのテーパーなら、寸法測定で済む
径と長さが測れれば、そこから角度が出ます。実測した小径・大径・長さを計算ツールの「角度を計算」に入れれば、片角・両角・テーパー分母が同時に出るので、図面の指示と突き合わせられます。
測る位置は決めておいた方がいいです。 テーパーは位置が変われば径も変わるので、「端面から何mmのところ」を固定しないと、測るたびに違う数字が出ます。
はめあいが要る場合は、当たりを見る
主軸テーパーやテーパーピンのように相手と密着させて使うものは、寸法だけでは合否が判断できません。径も長さも図面どおりなのに入らない、入っても効かない、ということが起こります。
よく使われるのは、テーパーゲージ(リングゲージ・プラグゲージ)に光明丹を薄く塗ってワークに当て、こすれた跡を見る方法です。
跡が全周・全長にわたって均一に付いていれば角度が合っています。接触率75%以上を合格の目安とすることが多いようですが、基準は図面の指示や社内基準が優先されます。
光明丹には鉛が含まれる
従来の光明丹は鉛丹(四三酸化鉛)で、名前のとおり鉛を含みます。当たり検査は手で扱う作業なので、気にする現場もあると思います。
近年は鉛を含まないタイプも出ています。 たとえば新明丹(株式会社GLOBE)は酸化第二鉄(弁柄)を主成分としていて、RoHS指令・PRTR法令への対応をうたっています。用途は同じで、テーパーの当たり検査のほか、摺り合わせ・歯車の噛み合わせ・平面の凹凸検査にも使われます。
客先からRoHS対応を求められる場合は、こうした鉛フリータイプを選ぶことになります。 検査に使うものなので見落としがちですが、確認しておいた方がいい部分だと思います。
※ 製品の仕様・成分は執筆時点(2026年8月)のメーカー表示によります。
計算が合っていても当たらないことがある
計算は理論値です。実際には次のような理由で、当たりが出ないことがあります。
| 原因 | 起きること |
|---|---|
| 刃物台の目盛りの読み違い | 片角と両角の取り違え。倍ずれる |
| 刃先の位置が芯からずれている | 削れる角度が変わる |
| 心押し台のオフセット不足・過多 | 角度が浅い/きつい |
| ワークのたわみ | 細長いものは中央が膨らむ |
| ノーズRの影響 | 指令どおりの角度にならない場合がある |
当たりの出方から、ずれの方向が読めます。 大径側にしか当たらないなら角度がきつすぎ、小径側だけなら緩すぎ、ということになります。少しずつ刃物台の角度を修正して追い込んでいく形になると思います。
計算と早見表
角度や長さの計算はテーパー計算ツールでできます。モールステーパーやBT・HSKの標準テーパー早見表も同じページに置いてあるので、「手元のシャンクが何番か」を径から逆引きすることもできます。
※ この記事の内容は一般的な方法をまとめたものです。実際の作業手順や合格基準は、図面の指示・社内基準・機械の取扱説明書が優先されます。