 段取りノート
刃先交換の3分は、どこに入れるか|工具費と同じで、寿命で割る
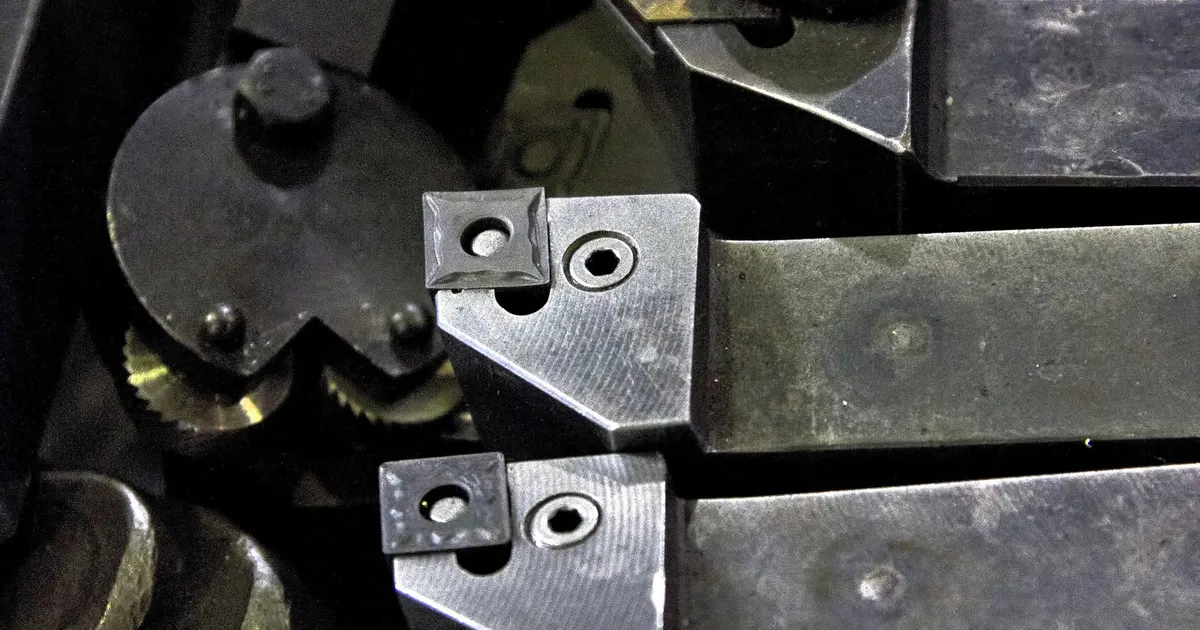
刃先が減ったので、交換した。その3分は、見積もりのどこに入るのか。
段取り時間に足すのか、加工時間に足すのか。どちらに入れても、出てくる数字が変わります。
⚠ まず、3つを混ぜないこと
「工具交換」という言葉が、現場では3つの別の作業を指しています。 話が噛み合わないときは、たいていここです。
| 誰がやるか | 機械 | 頻度 | |
|---|---|---|---|
| A 段取りでの工具セット | 人 | ⚠ 止まっている | ロットに1回 |
| B 寿命での交換(刃先交換) | 人 | ⚠ 止まっている | 寿命の個数ごと |
| C ATC(プログラム中の持ち替え) | 機械 | 動いている | 1個に何回も |
この記事で扱うのは B だけです。
A  → 段取り時間。⚠ 機械を占有するので、固定費ぶんの機械チャージも乗る
C  → 1個の加工時間。⚠ 制御装置の推定には入っていない
→ A は 段取り時間は原価にどう入れる? → C は 加工時間は計算で出るのか
⚠ AとCは頻度が決まっています。 A はロットに1回、C は1個に何回。 B だけが「何個作ったら1回」という数え方で、ここが厄介です。
★ 工具費と同じ構造になっている
工具の値段を1個あたりに直すとき、寿命の個数で割ります。
工具費/個 = 工具価格 ÷ 寿命の個数交換にかかる時間も、まったく同じです。
交換時間/個 = 交換時間 ÷ 寿命の個数⚠ 工具費は割るのに、時間は割り忘れる。 ここが、この記事で一番言いたいところです。
実際に割ってみる
交換に3分、その工具で300個削れるとします。
3 ÷ 300 = 0.01 分/個金額にします。 機械チャージ(⚠ 固定費ぶん)1,600円/時、人件費 2,500円/時 とすると、合わせて 4,100円/時 = 68.3円/分です。
0.01 分/個 × 68.3 円/分 = 0.68 円/個⚠ この単価は例です。 自社の数字で置き換えてください。
⚠ 割らないと、寿命の個数ぶんだけずれる
「交換に3分かかった」を、そのまま加工時間に足すとどうなるか。
3 分/個 × 68.3 円/分 = 205 円/個金額で見ます。100個のロットなら、
⭕ 正しい   0.68 円/個 ×  100個 =     68 円
⚠ 誤り      205 円/個 ×  100個 = 20,500 円
⚠ この誤りは気づきにくいです。 加工時間の欄は分単位なので、8分が11分になっても「そんなものか」と見えてしまいます。金額になって初めて出てきます。
機械は止まっている。それでも固定費は乗る
刃先交換をしている間、機械は動いていません。 それでも、機械を止めているぶんの費用は発生しています。
⚠ ただし「機械チャージを丸ごと乗せる」ではありません。 機械チャージの中身は2つに分かれます。
| 中身 | 交換中は |
|---|---|
| 減価償却・家賃など、時間で発生し続ける固定費 | 発生している → 乗る |
| 電力・切削油など、動かすとかかる変動費 | ⚠ 発生しない → 乗らない |
段取りのときと同じ考え方です。 上で 68.3円/分 として使ったのは、固定費ぶんの機械チャージ + 人件費です。
⚠ 機械チャージを一切乗せないのは、機械から離れてできる作業だけです。 CAD/CAM のプログラム作成のように、その間も機械が別の仕事を回せるなら、人件費だけになります。
⚠ 交換の3分に、付いてくるものがある
刃先を差し替えるだけなら3分でも、削り始めるまでにはもう少しかかります。
芯出し・工具長の測り直し
試し削り
寸法の確認
交換そのものは3分でも、戻るまでに15分ということがあります。 ⚠ これは現場で見ている範囲の話で、測った値ではありません。 工具の種類と機械で変わります。
見積もりに入れるのは「交換の時間」ではなく「戻るまでの時間」です。
金額で見ると、工具費の方が大きい
同じ条件で、工具費と交換時間を並べます。(工具価格 3,000円)
| 寿命 | 工具費/個 | 交換時間/個 |
|---|---|---|
| 300個 | 10.0 円 | 0.68 円 |
| 20個 | 150.0 円 | 10.2 円 |
どちらの寿命でも、工具費のほうが大きく出ます。
⚠ ただし、交換が長い現場では逆転します。 上は交換3分の計算です。段取りをやり直すような交換で20分かかるなら、寿命20個で 68.3円/個 になり、工具費の半分近くまで来ます。
★ ロットが寿命に届かないとき
ここが判断の分かれるところです。
ロット10個 / 寿命300個
→ このロットでは、1回も交換しない
それでも 0.01分/個 で見るのか。
⭕ 見ます。 按分は「そのロット」ではなく、その工具を使い切るまでで考えます。
⚠ ロット単位で数えると、見積もりに使えなくなります。
300個まで   交換0回 → 0円
301個目     交換1回 → 急に跳ねる
同じ部品の見積もりが、数量で階段状に動くことになります。 実態には忠実ですが、客に出す数字としては説明できません。
⚠ ただし、専用工具は別です。 その仕事のためだけに買った工具は、次に使わないのでロットで割ります。
⚠ このサイトの計算で、足りないところ
製造コスト計算には、工具価格と工具寿命の欄があります。 工具費は自動で1個あたりに直ります。
⚠ 交換時間のほうには、専用の欄がありません。 上で出した 0.01分/個 は、加工時間に足し込む形になります。
加工時間 8 分/個 + 0.01 = 8.01 分/個⚠ 端数なので、入力欄の刻みによっては入りきりません。 交換が長い場合や寿命が短い場合ほど効いてくるので、そのときは手で足してください。
まとめ
⚠ 「工具交換」は3つある。混ぜない
   A 段取りでの工具セット   ロットに1回  → 段取り時間
   B 寿命での刃先交換       寿命ごと     → ★ この記事
   C ATC                  1個に何回    → 加工時間

★ B は工具費と同じ割り方
   交換時間/個 = 交換時間 ÷ 寿命の個数
   3分 ÷ 300個 = 0.01 分/個 = 0.68 円/個

⚠ 割らずに 3分/個 と入れると、寿命の個数ぶんだけずれる
   (寿命300個なら300倍、1,000個なら1,000倍)
⚠ 機械が止まっていても固定費は乗る(⚠ 電力・切削油は乗らない)
⚠ 入れるのは「交換の時間」ではなく「戻るまでの時間」
⚠ 按分はロットではなく、工具を使い切るまでで見る
   ただし専用工具はロットで割る